
做管流程
液压胶管总成是怎么做出来的
门店做管的完整流程,分八步,从选胶管到给成品贴标签。每一步单独一页,讲做法、检查要点和需要的设备。
液压胶管总成,就是一段胶管两头各扣压上一个接头。做管的顺序是固定的:选好胶管和接头、切割、接头要求时剥胶、插接头、扣压、清洗、试压、检验。
每一步都有一样东西必须先做对,才能往下走。选型定下扣压参数,切割定下长度,装配定下抱紧的长度,扣压定下扣压外径,清洗和试压证明这根总成可以放心装机。
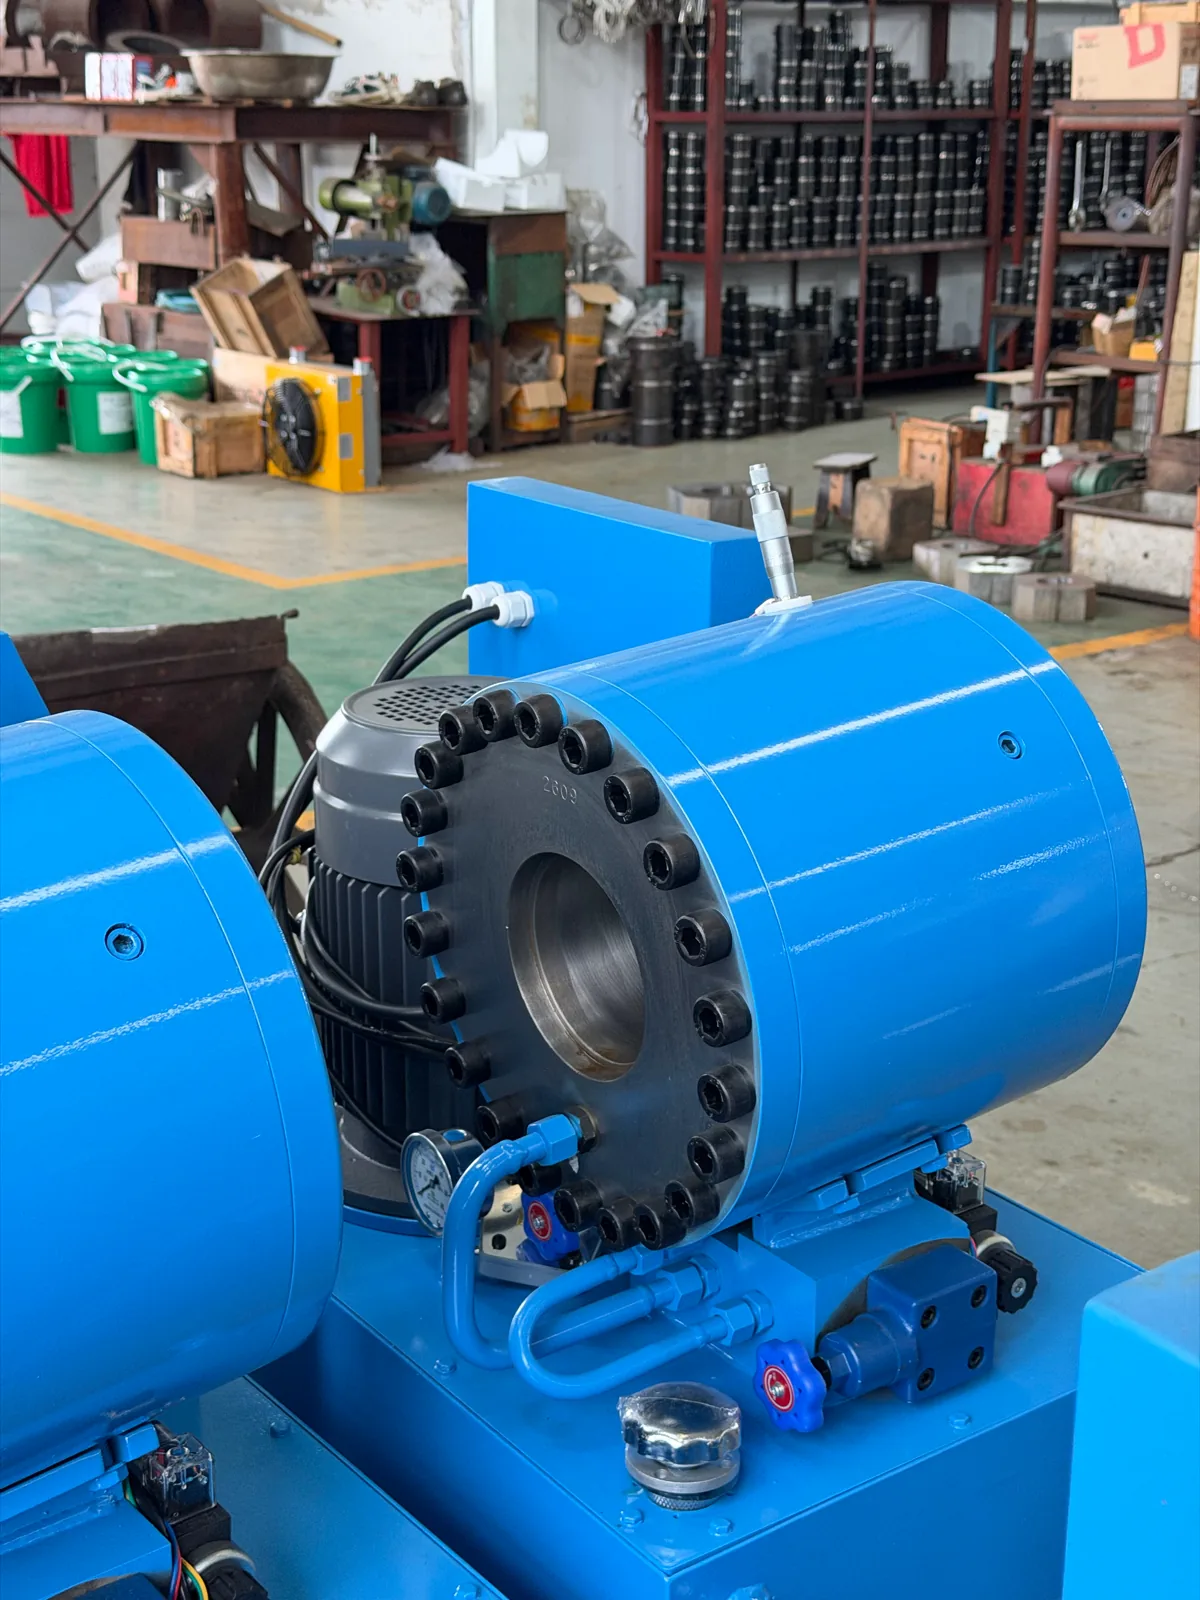
本指南不针对任何品牌。扣压外径、剥胶长度、插入深度和试验压力,各家胶管和接头厂的数值都不一样,所以每一个具体参数,都必须取自你所用的那套胶管和接头的技术规格。
做管八步
- 1选型怎么选液压胶管和接头下料之前,把胶管、两端接头和扣压参数当成一整套配好的东西来选。
- 2切割怎么切割液压胶管按下料长度切,不是按总成长度切;切口要垂直,尽量少发热、少留碎屑。
- 3剥胶怎么给液压胶管剥胶只有接头系列要求时才剥:剥掉外胶,有的接头还要剥掉一段内胶,并且只剥到规定的长度。
- 4装配怎么把接头装到液压胶管上胶管上扣压机之前:标出插入深度,把每个接头推到底,把弯头的朝向调好。
- 5扣压怎么扣压液压胶管按参数表选好模具和扣压外径,扣压,然后在胶管离开机器之前量一下扣压外径。
- 6清洗怎么清洗液压胶管总成把内孔里的切割粉屑和金属屑清出来,然后立刻把两头堵上,让总成一直保持干净。
- 7试压怎么给液压胶管总成试压在带防护的试压箱里,用液体对成品总成做耐压试验,压力和保压时间按技术要求来。
- 8检验胶管总成的最终检验、封堵和标识对照工单检查长度、朝向和外观,两头装好堵帽,贴上标签,让这根总成以后能追溯。
做液压胶管需要哪些设备
压管店每一步都要有一台设备或工具。做扣压总成,下面这些是通常的最低配置:
常见问题
做一根液压胶管有哪些步骤?
八步:选胶管和接头;按下料长度切割;接头要求时剥胶;把接头插到深度记号处;扣压到规定外径;清洗内孔;耐压试验;最后检验、装堵帽、贴标签。
做液压胶管需要什么设备?
胶管切割机、带模具的扣压机、卡尺、清洗枪、堵帽和标签,以及所用胶管和接头的扣压参数表。用剥胶型接头的还要剥胶机,要做耐压试验的还要试压台。
没有扣压机能做液压胶管吗?
可拆式(可重复使用)接头用手动工具就能拧到胶管上,不需要扣压机,但单个接头更贵,适用的胶管范围也有限。门店批量做管,标准做法还是扣压式接头。
做一根液压胶管总成要多久?
规格清楚、两头都是免剥胶接头的普通总成,几分钟就能做好。剥胶、调弯头角度、清洗和试压都要另外花时间。辨认一根来历不明的旧管,往往比做一根新管还费时间。
胶管总成在接头处失效,最常见的原因是什么?
胶管没有插到底,以及扣压外径不对。每次都标插入深度、每次调机都量扣压外径,这两种问题都能避免。
干活用得上的工具和数据
参考标准
- ISO 1402 —— 橡胶和塑料软管及软管组合件:静液压试验。
- SAE J517 —— 液压胶管(工作压力、试验压力和爆破压力的关系;长度公差)。
- SAE J1273 / ISO 17165-2 —— 液压胶管总成的推荐做法(选型、安装和维护)。
具体操作以你手上这批胶管、接头和设备的厂家最新说明为准。