
第 5 步,共 8 步 · 扣压
怎么扣压液压胶管
按参数表选好模具和扣压外径,扣压,然后在胶管离开机器之前量一下扣压外径。
这一步做什么
扣压,就是用一圈沿径向合拢的模块把接头外套压紧在胶管上。扣压的结果由一个数字决定:扣压外径,即扣压后量得的外套外径。
扣压外径不是凭手感定的。它来自这套胶管加接头的扣压参数表,表里同时写明用哪副模具。外径扣大了,接头会脱出;扣小了,内胶被压坏、芯子被压扁,胶管会在接头处坏掉。
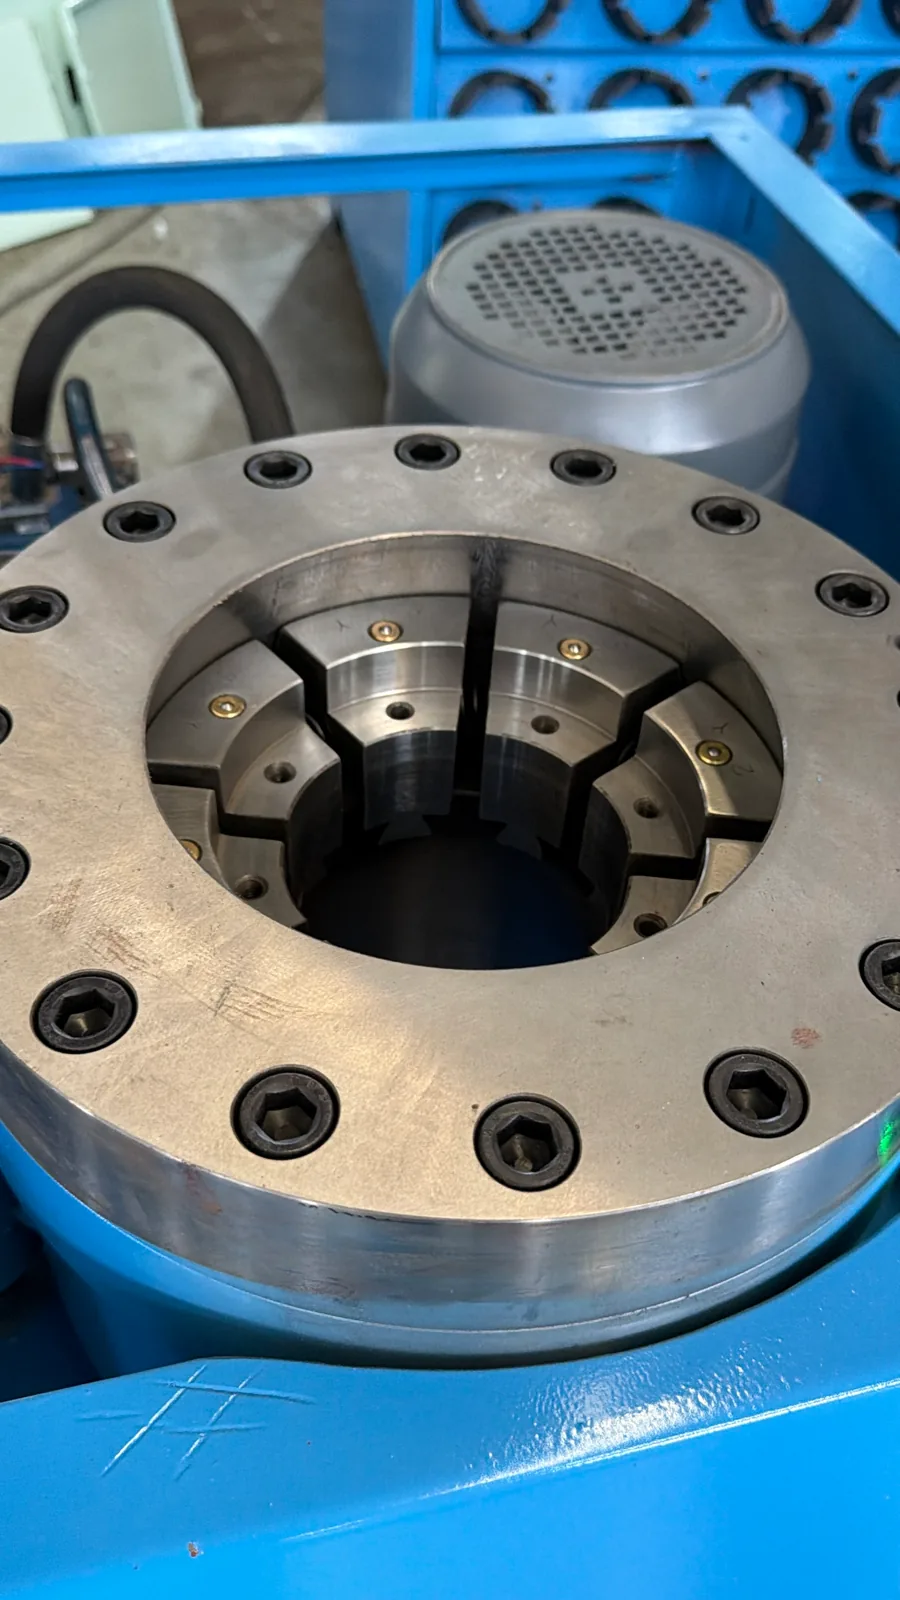
怎么做
- 按胶管类型、胶管规格和接头系列查扣压参数表。记下模具号和扣压外径及其公差。
- 装上规定的模具。检查模具干净,各瓣是同一副。
- 用刻度盘、千分尺限位或数控面板,把机器调到目标扣压外径。
- 把总成放进机头,让外套落在模具长度范围内、参数表标示的位置。确认深度记号仍在外套边缘。
- 合模。把胶管扶直托住,别让它把接头拉偏。
- 开模,取出总成。
- 用卡尺或扣压千分尺量扣压外径:量在压痕的平面上、两道模具棱之间、外套长度的中间位置,沿圆周多量几处。
- 外径大于公差上限,就调整设定,并按厂家关于重复扣压的规定处理。外径小于公差下限,这根总成报废。
进入下一步前要检查
- 每个测量点的扣压外径都在规定公差内。
- 扣压沿外套长度方向均匀,锥度不超过参数表允许的范围。
- 深度记号没有离开外套边缘。
- 每批的第一根,以及每次换模、改设定后的第一根,都量过并做了记录。
常见错误
- 用了别的胶管或别的接头品牌的扣压外径。
- 量在了模块之间留下的棱上,而不是量在平面上。
- 相信机器的设定值,不量首件。模具会磨损,设定值也会跑。
- 用了脏的或混搭的模块,扣出来不均匀。
设备和耗材
- 扣压机,扣压范围要够得上你做的最大规格的胶管和接头
- 覆盖你所需扣压外径范围的各副模具
- 卡尺或扣压千分尺
- 你做的每一种胶管加接头组合的扣压参数表
扣压外径、剥胶长度、插入深度、试验压力这些参数,因胶管和接头厂家而异,请以厂家最新的技术规格为准。
常见问题
什么是扣压外径?
扣压外径是扣压后接头外套的外径。它是扣压的控制尺寸,每一种胶管加接头的组合都有规定值和公差。
怎么知道该用哪副模具?
扣压参数表里按胶管规格和接头系列列出了模具号。一副模具只适用于一段成品外径范围,超出范围使用,扣出来会不圆。
扣压外径怎么量?
量在压痕的平面上,即模块留下的两道棱之间,位置在外套长度的中间,沿圆周多量几处。把结果与规定的扣压外径和公差对比。
扣过头或没扣够会怎样?
没扣够是外径偏大:接头抱不紧,会漏油或脱头。扣过头是外径偏小:内胶和增强层被压坏,内孔也被压小。两种都判不合格。